Очистите индикатор заваривача и алате за грејање пре и после лепљења топлом талогом. Заваривање указује да тхако постоји прљавштина, обришите је чистом крпом, а остатке полиетилена на алату за грејање можете уклонити само дрвеним стругачем; проверите да ли машина за сучеоно заваривање одговара пречнику цеви и наведеном циклусу сучеоног заваривања; време загревања и време загревања топлотопљеног споја Температура треба да буде у складу са прописима произвођача прикључног алата и произвођача цеви и цеви. Температура заваривања је обично између 200 степени и 235 степени; време држања притиска и хлађења прикључка за топло топљење треба да буде у складу са захтевима произвођача алата за спајање топлог топљења и произвођача цеви и цеви. Према прописима произвођача, конектор се не сме померати или притискати током времена држања и хлађења.
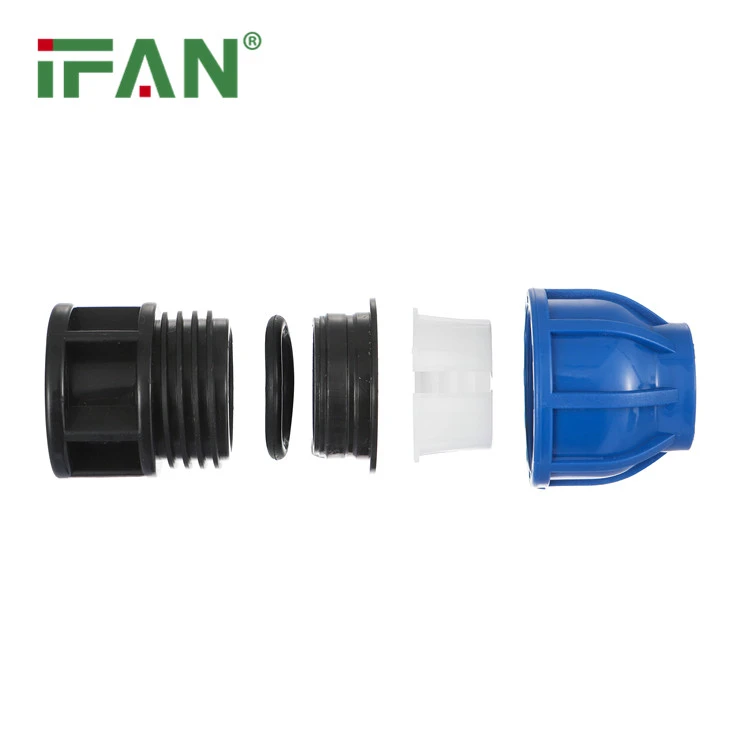
Чеони спој ПЕ цеви од топлог топљења треба да испуњава следеће захтеве: Причврстите крај цеви и цевне спојнице на машини за сучеоно заваривање и очистите крај утичнице; померите покретно учвршћење, испланирајте спојну површину цеви и цевних спојница на глодалици и уклоните глодало, проверите површину за спајање краја цеви, тако да зазор не буде већи од 0.3мм ; два одговарајућа дела која се спајају на машини за сучеоно заваривање поравнати тако да буду на истој оси, а погрешна страна не сме да буде већа од 10 одсто дебљине зида; ставите алат за грејање на између две спојне површине. Направите цев на машини за сучеоно заваривање близу алата за грејање и примените одређени притисак, а право кретање се топи да би се формирала глатка и симетрична прирубница дуж целог спољног обима цеви; након загревања, делове који се спајају треба брзо одвојити од алата за грејање сучеља и применити једноличну спољну силу да би дошли у контакт, формирајући једнообразну прирубницу.